La chaudronnerie d'aujourd'hui
Le chaudronnier, c'est celui qui découpe, forme et assemble des pièces de métal pour fabriquer des ensembles complexes : des avions, des voitures, des wagons... Il part de la feuille de métal pour obtenir des volumes. C'est un métier d'une grande précision qui demande aujourd'hui une bonne connaissance de l'informatique appliquée à la commande numérique. Ses outils sont devenus très sophistiqués, mais le métier reste physique.
Le soudage
Le soudage est le plus répandu des modes d’assemblage d’ouvrages métalliques : de l’industrie nucléaire, passant par les tuyauteries de l’industrie chimique, la construction métallique ou les structures tubulaires des plates-formes pétrolières.
La tuyauterie
Le métier de tuyauteur consiste principalement à réaliser des travaux d’installation, de modification et de maintenance des réseaux de tuyauteries entrant dans la constitution des grands sites industriels (pétrochimie, agroalimentaire, papeterie, cimenterie, centrale de production d’énergie
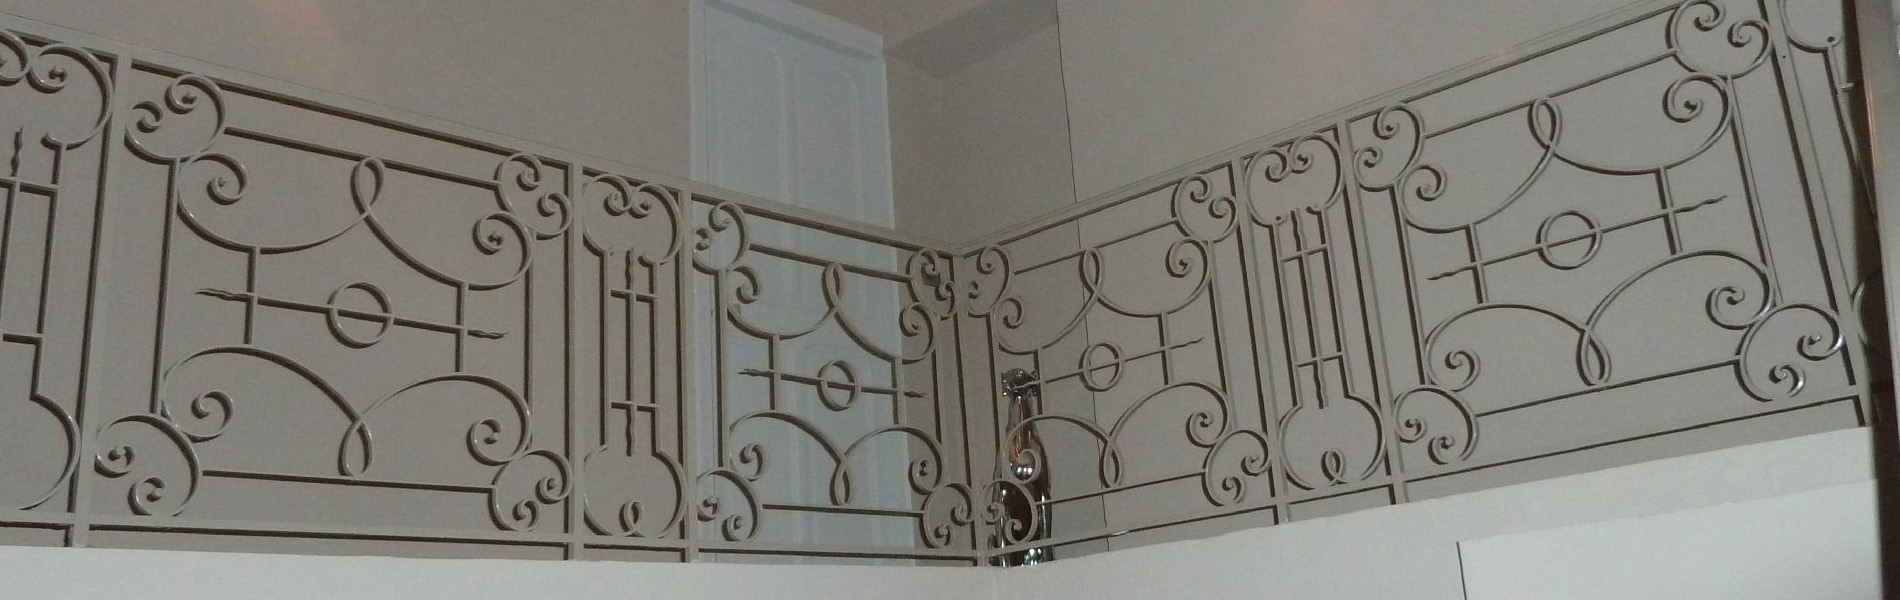
La ferronnerie
La ferronnerie, un métier d'art, de création d'idées qui revient au goût du jour. La ferronnerie propose bien sur toujours la réalisation "de grilles de château", mais elle à aujourd'hui investit bien des domaines des maisons particulières.
A.S.C.T. Saladino
Depuis 1982
Nous réalisons toutes pièces sur-mesure en aluminium, inox et cuivre.
Nous faisons tous types de ferronneries et de pièces périphériques en forte épaisseur.
Pour les particuliers et les professionnels
Nos Prestations
- Pièces sur-mesure en inox
- Pièces sur-mesure en aluminium
- Pièces sur-mesure en cuivre
- Mécano-soudure
- Soudure tous métaux
- Chaudronnerie marine
- Echappement simple et double enveloppe
- Tout type de ferronnerie
- Fer forgé moderne et design
- Charpentes métaliques
- Garde corps sur-mesure
- Rampes d'escaliers
- Portails sur-mesure
Nos Productions
- Charpentes
- Verrieres
- Soudures
- Rampes d'escaliers
- Garde-corps
- Pièces sur mesuress
- Portails
- Pergolas
- Escaliers
- Grilles de défense
- Châssis tubulaires
- Réservoirs
Nos Equippements
- Rouleuse de tôles
- Presse plieuse
- Virole acier
- Oxycoupeuse
- Découpeur plasma
- Poste à souder plasma
- Poste à souder TIG
- Poste à souder à l'arc
- Poste à souder semi-auto MIG
Techniques de soudage
Afin de répondre au mieux à chaque demande de nos clients, notre atelier possède tous les équipements de soudure et propose de nombreuses possibilités pour l’assemblage de l’acier, l’inox, l’aluminium et le cuivre
Soudage TIG
Le soudage TIG est un procédé de soudage à l'arc avec une électrode non fusible, en présence d'un métal d'apport si besoin. TIG est un acronyme de Tungsten Inert Gas, où Tungsten (Tungstène) désigne l'électrode et Inert Gas (Gaz inerte) le type de gaz plasmagène utilisé. L'arc électrique se crée entre l'électrode et la pièce à souder qui est protégée par un gaz ou un mélange de gaz rares tels que l'argon et l'hélium. De fait, l’arc électrique remplace la flamme du chalumeau traditionnel. La soudure à l’arc s’appuie sur l’élévation de la température des pièces à assembler jusqu'au point de fusion grâce au passage d’un courant électrique alternatif ou continu1. Le soudage s'effectue le plus souvent en polarité directe (pôle - du générateur relié à l'électrode) pour les métaux et alliages (aciers, inox, cuivreux, titane, nickel...) sauf dans le cas des alliages légers d'aluminium ou du magnésium, où l'on soude en polarité alternée. Il n'est pas possible de souder en polarité inverse (pôle + relié à l'électrode) car cela détruirait cette électrode en la faisant fondre.
Soudage MIG
Le soudage MIG-MAG (respectivement 131 ou 132/133, et 135 ou 136/138 suivant la norme EN ISO 4063-2011), ou encore GMAW selon les normes américaines, est un procédé de soudage semi-automatique. La fusion des métaux est obtenue par l’énergie calorifique dégagée par un arc électrique qui éclate dans une atmosphère de protection entre un fil électrode fusible et les pièces à assembler. Les acronymes MIG et MAG signifient respectivement Metal inert gas et Metal active gas. La différence entre les deux procédés tient à la composition du gaz. Le procédé MIG utilise un gaz neutre qui ne réagit pas avec le métal fondu (argon ou argon + hélium), contrairement au procédé MAG (mélange d'argon et de l'hydrogène en proportions variables selon les métaux à souder). Le gaz est injecté en continu sur l'arc afin d'isoler complètement le métal en fusion de l'air ambiant.
Soudage ATIG
Le soudage ATIG est une technique qui émerge en construction mécano-soudée de produits chaudronnés depuis le milieu des années 1990. Le matériel nécessaire est identique à celui utilisé en soudage TIG. Il utilise un dépôt alcalin de flux actif qui joue un double rôle au passage de l’arc : il modifie le comportement et l’équilibre électrochimique de la zone ionisée, conduisant à une constriction de l’arc électrique, réduisant ainsi la tache anodique ; les densités de courant et d’énergie sont donc augmentées au sein de la source thermique ; il inverse les courants de convection thermo-capillaires au sein du bain métallique, initiant alors des courants centrifuges qui sont favorables au transfert des calories dans la pièce ainsi qu’à la formation de profils de bains pénétrants plutôt que mouillants. Il en résulte une forte modification de la morphologie des cordons soudés, doublant la gamme des épaisseurs soudables d’une seule passe. Les flux alcalins sont des composés classiques dans la gamme des éléments rentrant dans la composition des flux de brasage, des enrobages d'électrodes ou de flux solides pour le soudage en arc submergé.